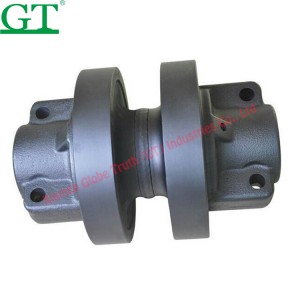
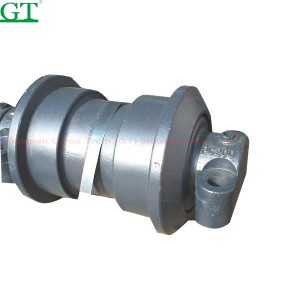
Ходовая часть экскаватора-бульдозера – узел цилиндра регулировки гусениц

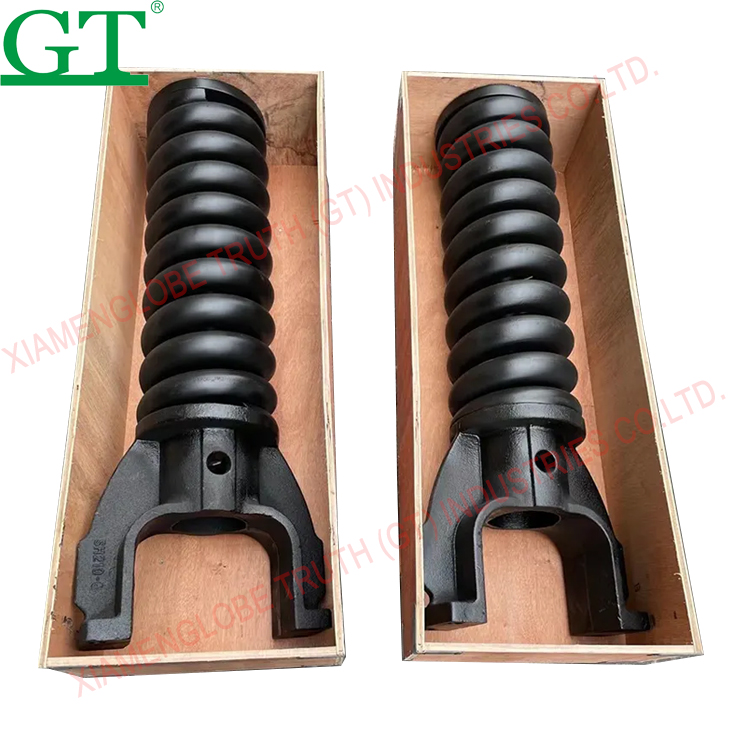
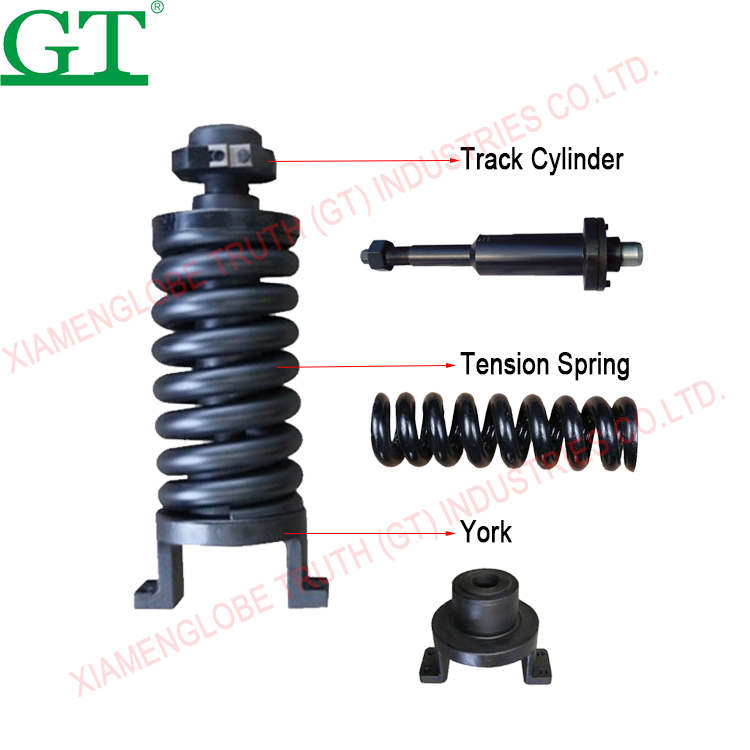
| Подробная информация о товаре | |
| Описание: | Пружинный механизм регулировки гусеницы в сборе для ходовой части экскаватора-бульдозера |
| Место происхождения: | Китай |
| Название бренда: | ПТ'ЗМ |
| Номер модели | |
| Цена: | Вести переговоры |
| Детали упаковки: | Фумигация пригодной для морских перевозок упаковки |
| Срок поставки: | 7-30 дней |
| Условия оплаты: | Л/КТ/Т |
| Условия ценообразования: | FOB/ CIF/ CFR |
| Минимальный объем заказа: | 1 шт. |
| Возможности поставок: | 10000 шт./месяц |
| Материал: | 60Si2Mn /45# /QT450-10 |
| Техника: | Ковка |
| Заканчивать: | Гладкий |
| Твердость: | HRC45-55 |
| Качество: | горнодобывающая промышленность, сверхпрочная, высококачественная продукция. |
| Гарантийный срок: | 24 месяца |
| Послепродажное обслуживание: | Видеотехническая поддержка, онлайн-поддержка |
| Цвет: | Черный или по требованию заказчика |
| Приложение: | Бульдозер и гусеничный экскаватор |
- Изготовление пружин сжатия из холоднотянутой пружинной стали.
При обработке витой пружины на токарном станке после её изготовления необходимо отделить несколько соединенных пружин и объединить их в одну. Для некоторых важных пружин перед шлифованием торцевой поверхности может быть добавлена процедура классификации высоты заготовки для обеспечения качества шлифования. Процесс шлифования также можно разделить на черновое и чистое шлифование, при этом после чернового шлифования может быть выполнено удаление заусенцев или снятие фаски.
- Изготовление пружин из холоднотянутой пружинной стали.
Изготовление пружин для некоторых типовых скоб может быть завершено за один этап процесса намотки пружин с использованием специального автоматического станка для намотки пружин. Стоит отметить, что процесс снятия напряжений после намотки предназначен для устранения остаточных напряжений, возникающих во время намотки, в то время как процесс закалки после изготовления кольца крюка предназначен для устранения внутренних напряжений, возникающих во время изготовления кольца крюка. Хотя эти два процесса выполняют функцию устранения внутренних напряжений, их нельзя объединять в один процесс, поскольку первый процесс закалки выполняет функцию «настройки», обеспечивая точность относительного положения скобы. При этом температура нагрева во время второго процесса закалки не должна быть выше, чем во время предыдущего процесса закалки.
- Изготовление торсионных пружин из холоднотянутой пружинной стальной проволоки.
Подобно пружинам растяжения, при изготовлении торсионных пружин используется специальный автоматический станок для намотки пружин. Для некоторых типовых торсионных рычагов этот процесс может быть завершен за один раз. Существует два типичных технологических процесса производства торсионных пружин. Первый заключается в предварительной нарезке материала на определенную длину, а затем в прокатке пружины и других процессах, например, технологический процесс изготовления двухрычажной торсионной пружины; второй аналогичен технологическому процессу изготовления пружин растяжения, но отличается тем, что в пружинах растяжения используется кольцо для крюка, а в торсионных пружинах — рычаг. Поскольку направление остаточного напряжения противоположно рабочему напряжению, процесс отпуска часто опускается для снижения пикового значения рабочего напряжения. Однако отпуск может стабилизировать зернистую структуру материала пружины и уменьшить деформацию торсионного рычага пружины, вызванную столкновениями во время транспортировки. Сильная торсионная обработка также является процессом, применяемым для некоторых специальных торсионных пружин.
- Винтовая пружина, изготовленная из пружинной стальной проволоки, поставляется в отожженном состоянии.
Пружинная стальная проволока, поставляемая в отожженном состоянии, в основном используется для изготовления пружин сжатия. Технологический процесс отличается от описанного выше. После формовки она подвергается закалке и отпуску, а при изготовлении концов пружины — нормализации. Остальные процессы в основном одинаковы.
- Технологический процесс изготовления большой пружины методом горячей намотки
Пружина с диаметром материала более 12 мм часто называется большой пружиной и обычно изготавливается методом горячей формовки. Пружина, изготовленная методом горячей формовки, по сути, является пружиной сжатия. Все пружины, изготовленные методом горячей формовки, имеют сердечник. Что касается конической спиральной пружины сжатия, то при намотке сложно «раскрыть зубчатое колесо» (размотать шаг), поэтому эта задача решается в процессе калибровки. Кроме того, для обеспечения температуры закалки процесс калибровки должен быть точным и быстрым. В противном случае, при закалке потребуется повторный нагрев. Для повышения усталостной долговечности пружины, изготовленной методом горячей формовки, следует по возможности проводить дробеструйную обработку, если позволяют условия.
Полезная модель относится к новому натяжному цилиндру, используемому в натяжном устройстве экскаватора.
Устройство, применяемое в экскаваторе, представляет собой новый тип цилиндра с масляным охлаждением. Шток поршня устанавливается в блок цилиндров, на боковом конце корпуса цилиндра располагается масляное отверстие, через которое масло поступает внутрь штока поршня. На входе в масляное отверстие устанавливается небольшая масляная чашка, а на ней — смазочный ниппель. В наружной стенке корпуса цилиндра находится винт, внутренний конец которого соединен с концом штока поршня, а соединение штока и штока поршня снабжено уплотнительным кольцом, расположенным на нижнем конце корпуса цилиндра. Нижний конец наружной стенки штока поршня и внутренняя стенка корпуса цилиндра снабжены направляющей втулкой, сальником и стопорным кольцом. Наружный конец винта фиксируется гайкой, а на наружной стороне гайки — стопорной прокладкой. Данная полезная модель обладает преимуществами новой конструкции, более правильной формы, более научного сочетания конструкций, более передовых технологий, стандартных материалов, высокой прочности, более стабильного качества, большей надежности и долговечности, а также более длительного срока службы.
| Подробная информация о товаре | |
| Описание: | Пружинный механизм регулировки гусеницы в сборе для ходовой части экскаватора-бульдозера |
| Место происхождения: | Китай |
| Цена: | Вести переговоры |
| Детали упаковки: | Фумигация пригодной для морских перевозок упаковки |
| Срок поставки: | 7-30 дней |
| Условия оплаты: | Л/КТ/Т |
| Условия ценообразования: | FOB/ CIF/ CFR |
| Минимальный объем заказа: | 1 шт. |
| Возможности поставок: | 10000 шт./месяц |
| Материал: | 60Si2Mn /45# /QT450-10 |
| Техника: | Ковка |
| Заканчивать: | Гладкий |
| Твердость: | HRC45-55 |
| Качество: | горнодобывающая промышленность, сверхпрочная, высококачественная продукция. |
| Гарантийный срок: | 24 месяца |
| Послепродажное обслуживание: | Видеотехническая поддержка, онлайн-поддержка |
| Цвет: | Черный или по требованию заказчика |
| Приложение: | Бульдозер и гусеничный экскаватор |