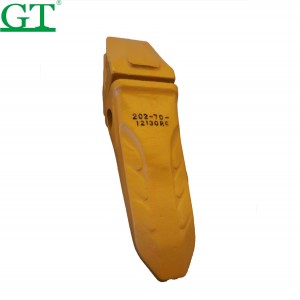
Процесс ковки зубьев ковша и переходника
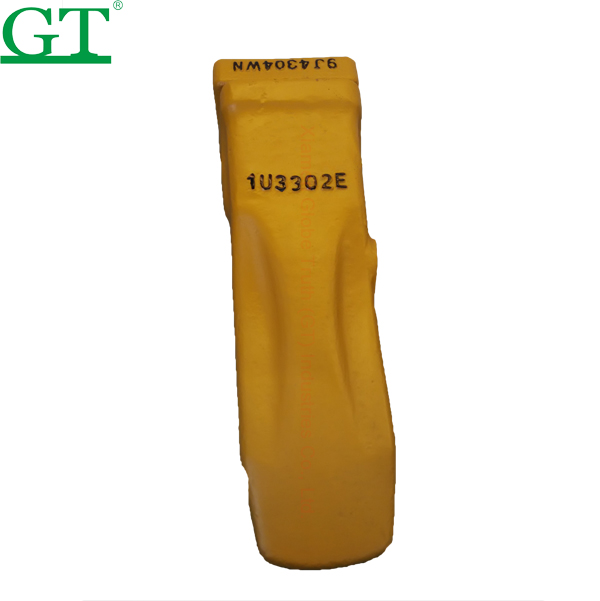
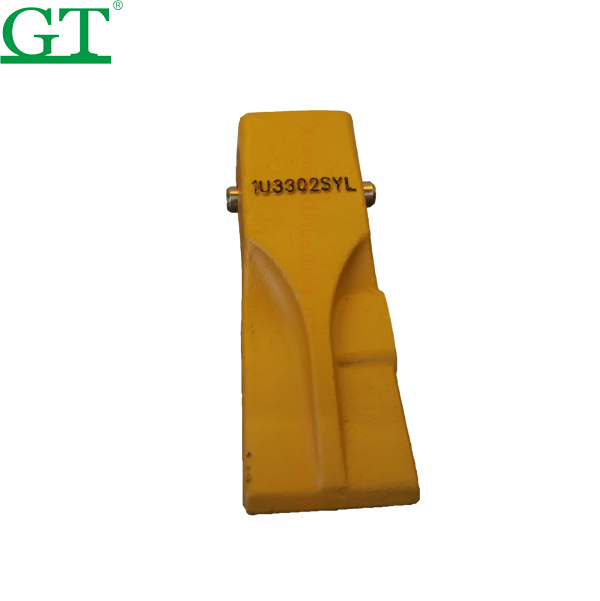
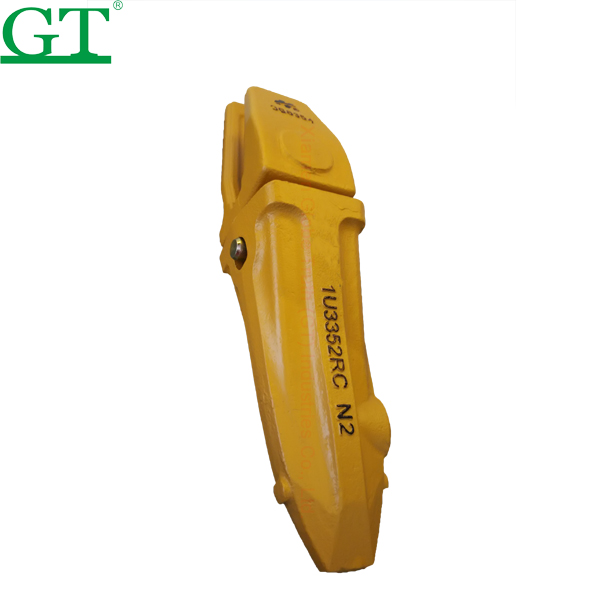
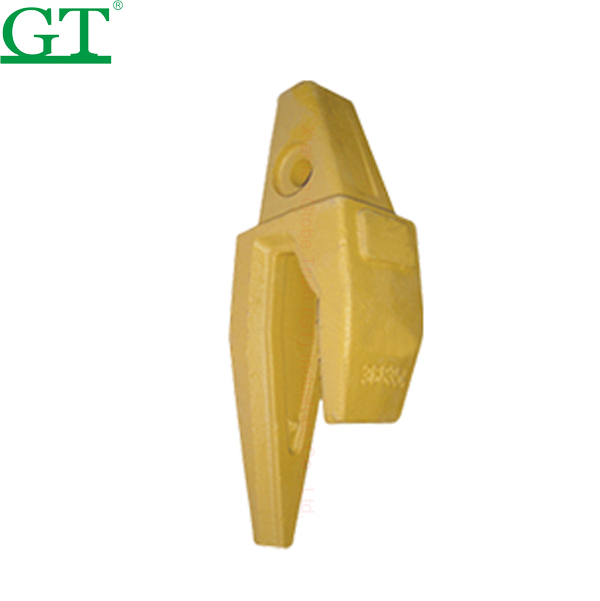
Всем известно, что литье по выплавляемым моделям включает в себя множество производственных процессов. Зубья ковша CFS изготавливаются методом литья по выплавляемым моделям, также называемым литьем по восковым моделям, включая впрыскивание восковой модели, сборку литников, изготовление оболочки, удаление воска, литье металла и другие этапы обработки.преимущество литья по выплавляемым моделямЕго преимущество заключается в возможности получения высокой точности размеров, хорошего качества поверхности и отливки сложных форм из всех сплавов.
Ниже описаны этапы процесса литья зубьев ковшей на нашем литейном заводе:
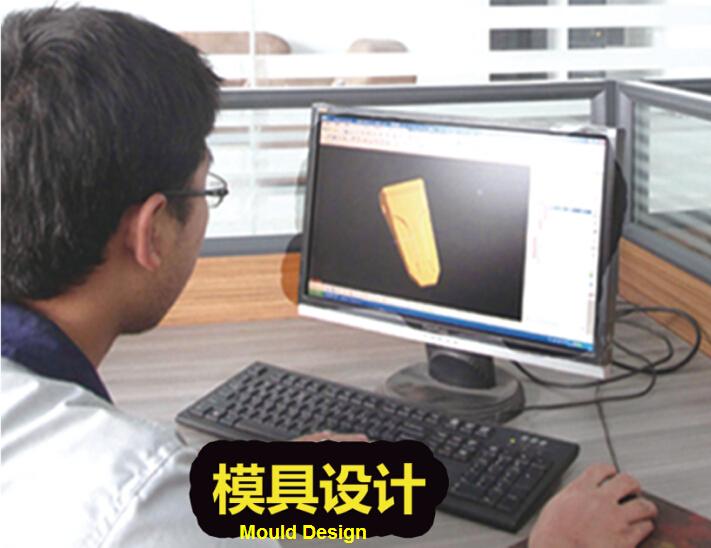
Шаг 1. Разработайте зубья ковша различного внешнего вида и размеров в соответствии с рыночным спросом.
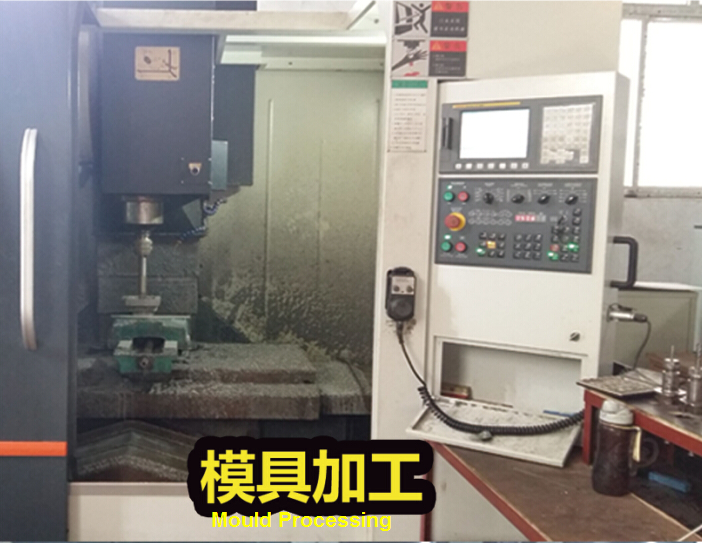
Шаг 2. Благодаря полному комплекту оборудования для обработки пресс-форм и профессиональной технической команде, мы можем производить механическую обработку.инструментдля всех видов литья по выплавляемым моделям, включая зубья ведра.
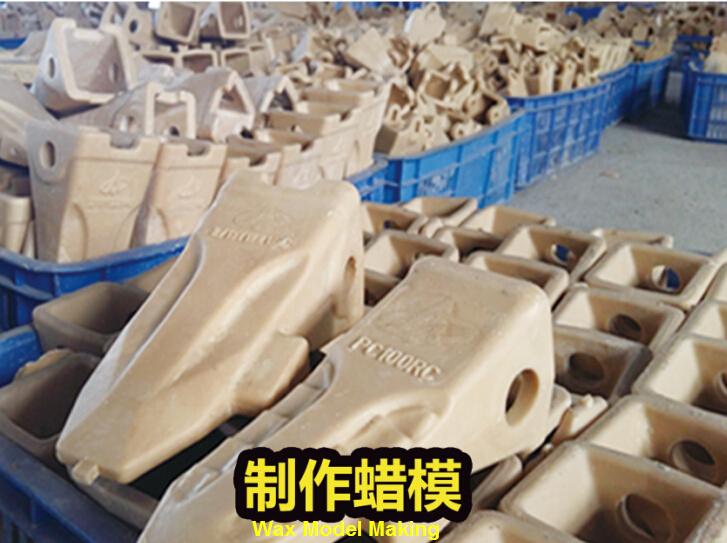
Шаг 3. Изготовление восковой модели — первый шаг к литью.зубы ведраВосковая модель используется для формирования полости огнеупорной оболочки. Поэтому для получения качественных зубьев ковша с высокой точностью размеров и чистотой поверхности, сама восковая модель должна обладать такой же высокой точностью и чистотой поверхности. Но как получить качественную восковую модель? Помимо проектирования хорошей формы, необходимо также выбрать превосходный восковой материал и правильно организовать процесс изготовления восковой модели. Преимущества восковых моделей от CFS (Collaborative Firecraft Scheme) заключаются в низкой температуре плавления, хорошей чистоте поверхности и размерах, высокой прочности и малом весе.
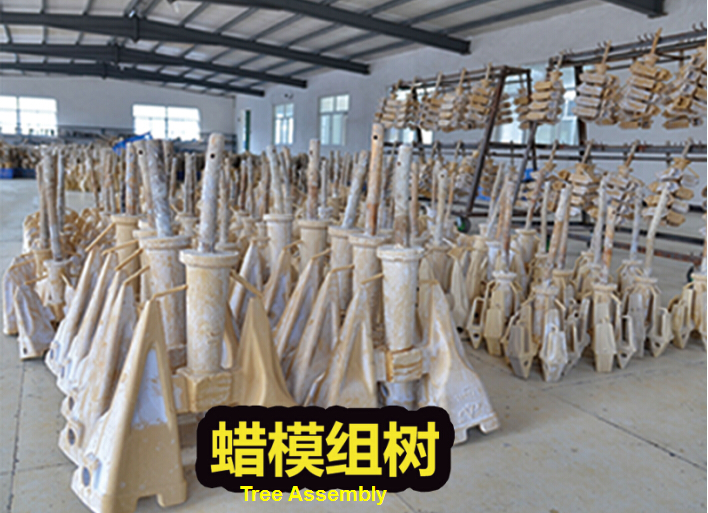
Шаг 4. Сборка литниковой системы — это процесс приклеивания восковых моделей зубьев ковша к литниковой системе.
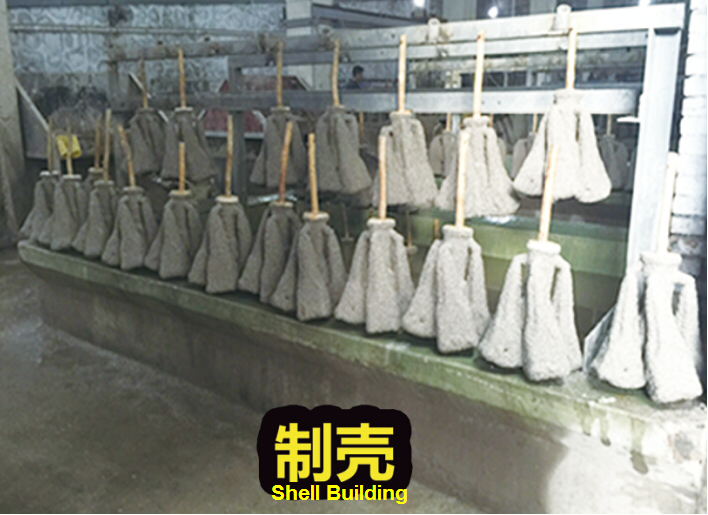
Шаг 5. Основные этапы строительства оболочки включают в себя:
а. Удаление масла с поверхности восковых моделей – Для улучшения смачиваемости покрытия необходимо удалить масло с поверхности восковых моделей.
б. Погружение собранной елочной модели в керамическое покрытие и распыление песка на поверхность.
c. Высушите и затвердите керамическую основу. Каждый раз слой керамической основы необходимо высушивать и затвердевать.
d. После полного затвердевания керамической оболочки необходимо извлечь из нее восковую форму; этот процесс называется удалением воска. Существует множество способов удаления воска в зависимости от метода нагрева, чаще всего используется метод с использованием пара под одинаковым давлением.
е. керамическая сковорода для обжарки
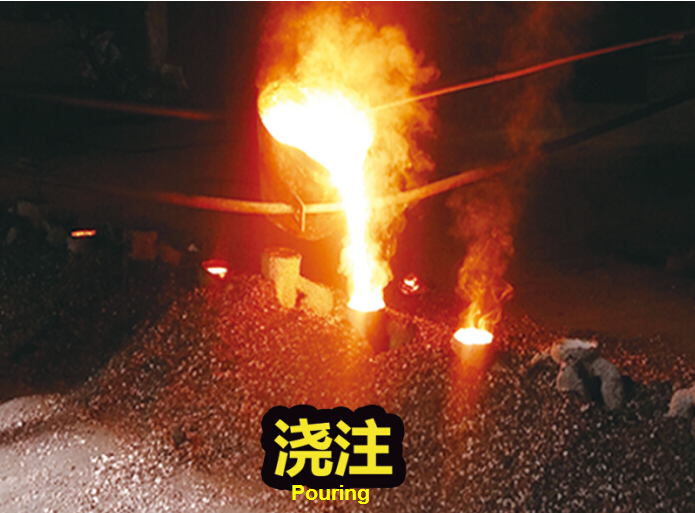
Шаг 6. Заливка жидкого металлического сплава для заполнения полости корпуса.
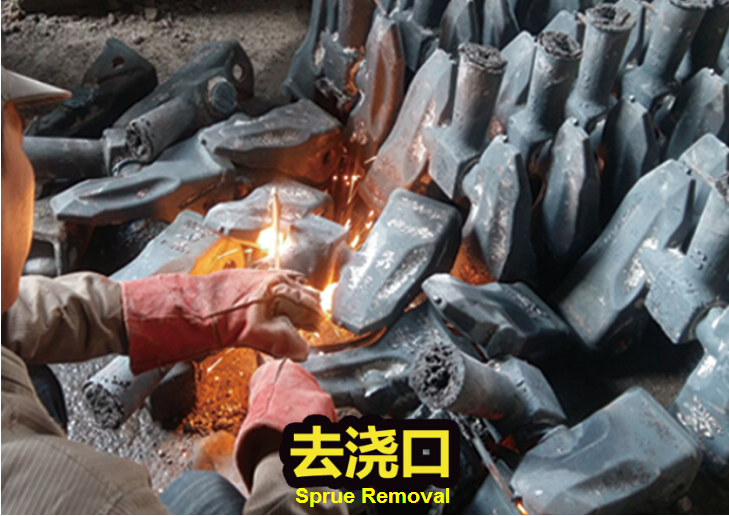
Шаг 7. Очистка зубьев литникового ковша, включая удаление оболочки, литникового канала, прикрепленного огнеупорного материала и очистку после термообработки, например, от окалины.
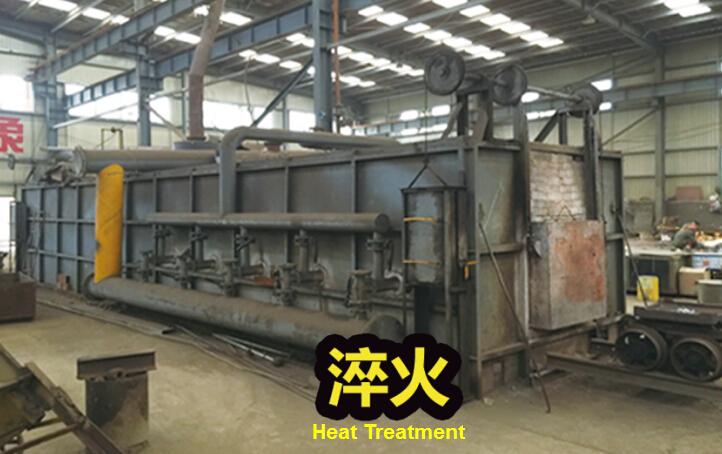
Шаг 8. Послетермическая обработкаБлагодаря этому, организационная структура зубьев ковша станет однородной, а износостойкость значительно повысится, что позволит увеличить срок службы вдвое.
Шаг 9. Путем тщательной проверки материальных и механических свойств зубьев ковша мы можем эффективно предотвратить попадание на рынок некачественной продукции.
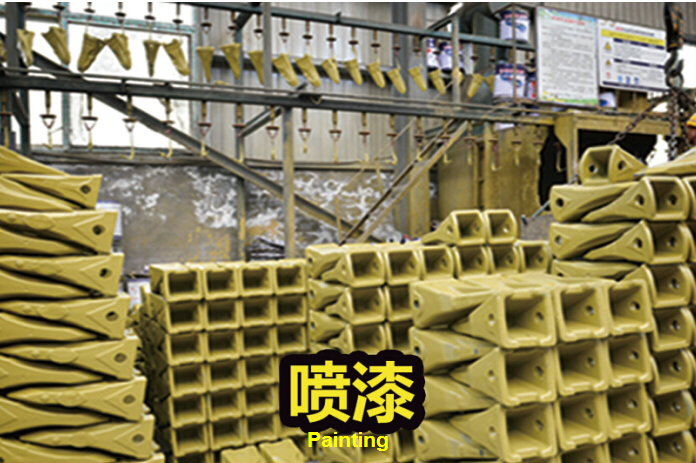
Шаг 10. Покраска в такие цвета, как желтый, черный, зеленый и т.д., чтобы соответствовать различным маркам и моделям машин.
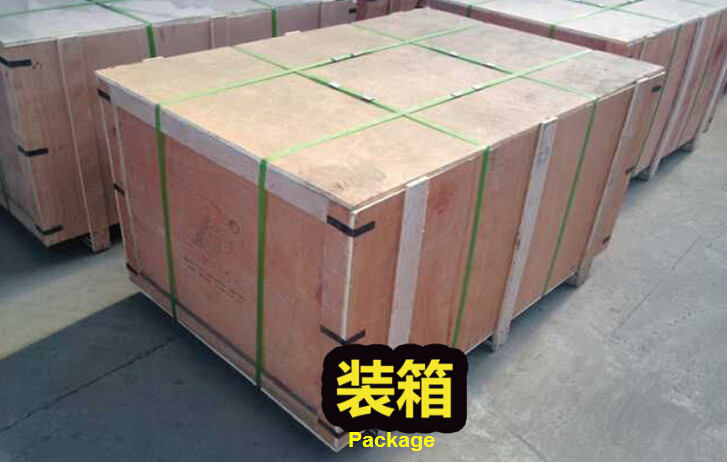
Шаг 11. Упакуйте зубья ковша в стандартный деревянный ящик, защитите от повреждений и доставьте клиенту.