Гидравлический гусеничный пресс грузоподъемностью 250-300 тонн для сборки и разборки гусеничных цепей.
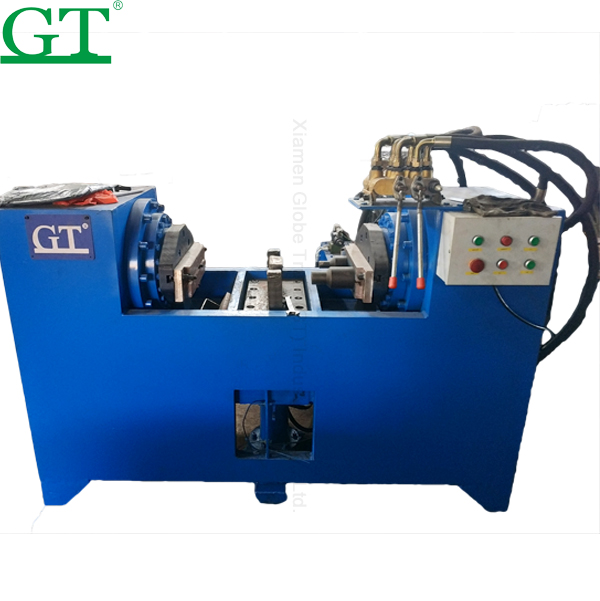

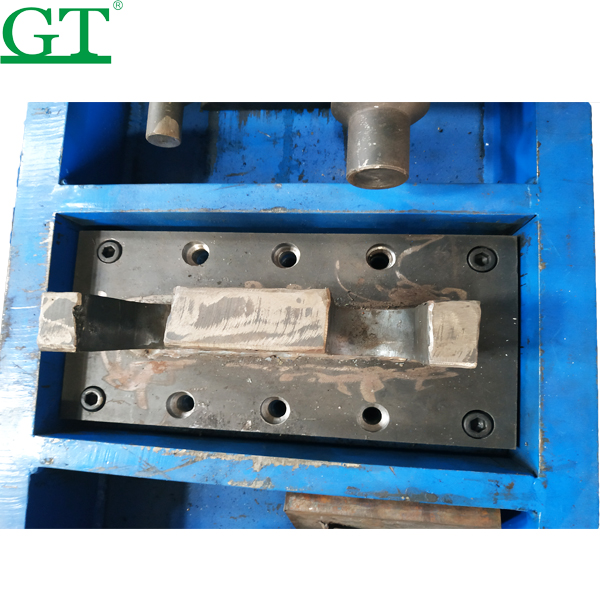
Описание продукта
| Технический параметр: | ||
| 1 | Гидравлический пресс | 300Т |
| 2 | RAM РЕЖИМ ПЕРЕДНЕГО И ЗАДНЕГО ХОДА | 190х2 мм |
| 3 | Регулировка высоты рабочего стола | 825 мм |
| 4 | Мощность двигателя | 11 кВт |
| 5 | РАСХОД НАСОСА | 40 мл |
| 6 | ДАВЛЕНИЕ НАСОСА: | 36 МПа |
| 7 | Размеры пресс-линкового станка | 1880х580х1350 мм |
| 8 | Емкость гидравлического масляного бака | 150 л |
| 9 | Напряжение | 380 В 50 Гц трехфазный |
| 10 | Презентации | ≤317 мм |
| 11 | Модель | Подходит для PC60-PC400, D20-D355, D9N |
| Тип | Подходит для шага (мм) | Количество пресс-форм | Подходящая машина | Эффективность |
| Пример Комацу | ||||
| Ручной пресс-конструктор (вес около 250 кг) | 175,190 | 1 | PC100, PC200 | Примерно 15-20 минут |
| 175,190,203 | 2 | PC100, PC200, | ||
| PC300 | Раздел ссылок | |||
| 175,190,203,216 | 3 | PC100, PC200, | ||
| PC300, PC400 | ||||
| 175,190,203,216,228 | 4 | PC100, PC200, | ||
| PC300, PC400-6 | ||||
| Всего за 280 | 1 | PC600,D9,D10 | ||
| Ручной и электронный пресс-конструктор (вес около 300 кг) | 175,190 | 1 | PC100, PC200, | Примерно 7-10 минут |
| 175,190,203 | 2 | PC300 | ||
| 175,190,203,216 | 3 | PC100, PC200, | ||
| 175,190,203,216,228 | 4 | PC100, PC200, PC300, PC400-6 | Раздел ссылок | |
| Всего 280 | 1 | PC600,D9,D10 |
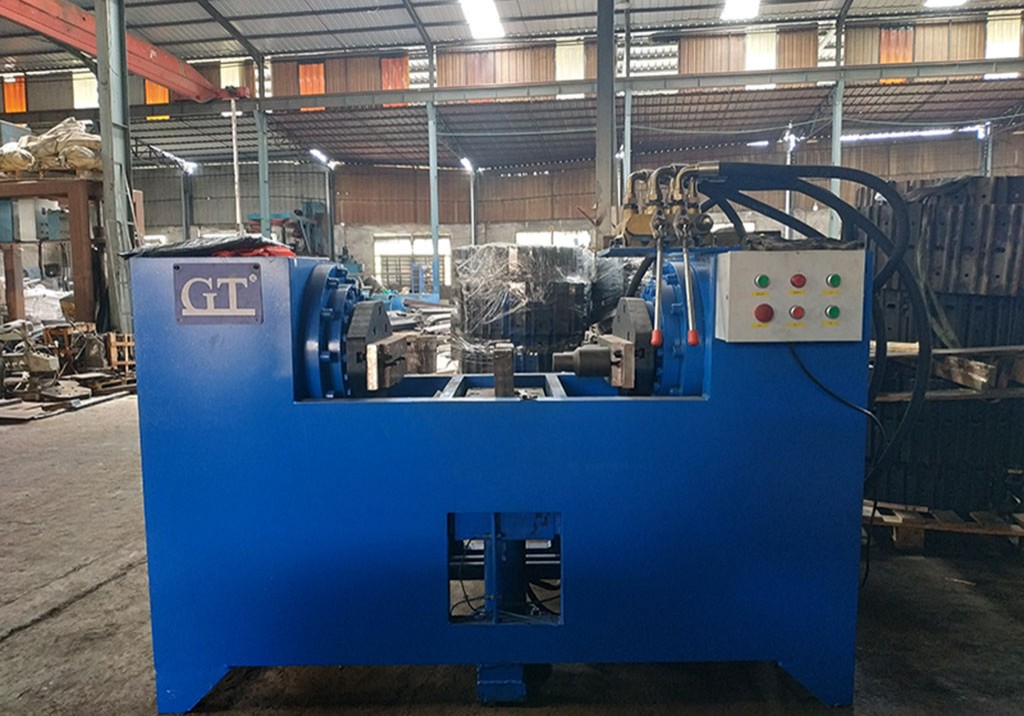
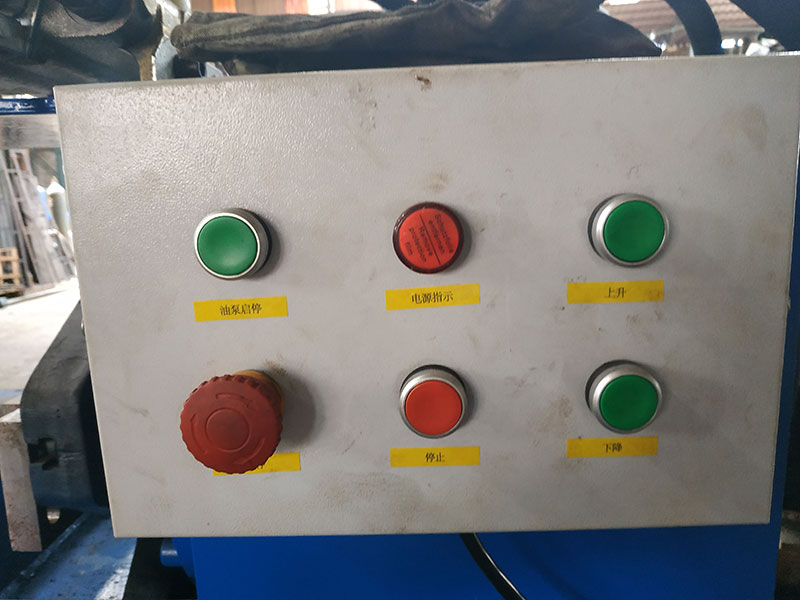
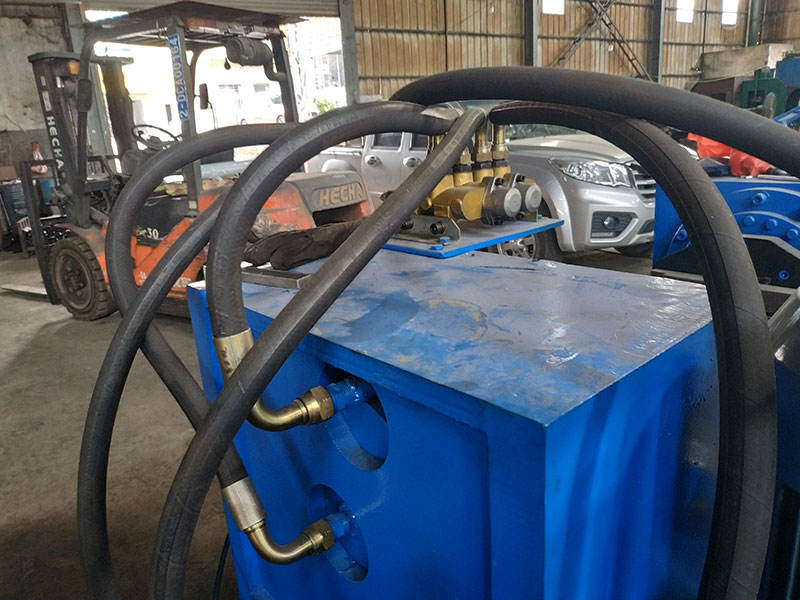
Инструкция по эксплуатации гусеничного пресса:
1. Подключите питание, загорится индикатор питания на панели управления.
2. Установите и отрегулируйте наконечник инструмента в соответствии с точкой соединения.
3. Установите инструменты W-образного типа для снятия цепи.
4. Перед снятием звена зафиксируйте квадратный инструмент между W-образным инструментом и левым цилиндром.
5. Наконечник инструмента для снятия соединительного штифта смещен вперед для удобства работы; с помощью инструмента H-образного типа зафиксируйте соединительный штифт и вытяните соединительный штифт правого цилиндра.
6. Инструменты W-типа заменяются на плоскопанельные инструменты для сборки цепей.
7. Установите фиксатор на левый цилиндр.
8. Потяните левую сторону фиксирующего инструмента влево от цепи в соответствии с положением точки крепления, а затем установите отрезки цепи, штифты цепи и пылезащитные шайбы.
9. Инструмент для установки отверстий H-образной формы позволяет плавно вставить инструмент в отверстие, зафиксировав его в нужном положении для сборки цепи.
Обращать внимание :
1. Перед началом работы необходимо залить в масляный бак антифрикционное масло.
2. Пожалуйста, проверьте, находится ли двигатель в режиме соосного вращения (проверьте маркировку соосного вращения двигателя). 3. Плата регулировки положения вверх и вниз уже настроена, пожалуйста, не регулируйте ее произвольно.
4. При сборке секции гусеничного звена, пожалуйста, отрегулируйте форму в соответствии с шагом звеньев.
5. При разборке тяги подвески установите разборочную головку с одной стороны цилиндра, а защитный кожух предотвратит соприкосновение тяги с другой стороны цилиндра.